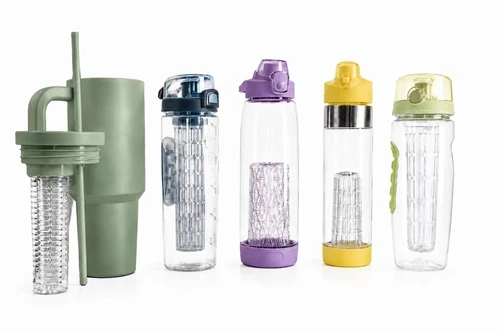
Thermosbecher aus Edelstahl: innen und außen aus doppelschichtigem Edelstahl gefertigt. Der Innenbehälter und die Schale werden mithilfe einer Schweißtechnologie miteinander verbunden. Anschließend wird mithilfe einer Vakuumtechnologie die Luft aus dem Sandwich und der Schale abgesaugt, um den Vakuumisolationseffekt zu erzielen.
Verarbeitungsablauf:
1. Schalenbearbeitung des Außenrohrmaterials, Schneiden des Rohrausbauchabschnitts und des Ausbauchrollenwinkels - Bodenschrumpfung, Bodenschneiden - Estrich - Flach - Boden - Flachmund - Mund - Reinigen und Trocknen - Test - Grube auf qualifiziertem Gehäuse
2. Verarbeitungsablauf der Innenschale (es gibt zwei Arten, dieser Prozess hat den gleichen Sinn wie der Fließvorgang. Der andere ist das Stanzen, aber die Einschränkungen beim Stanzen) Innenrohrmaterial, Rohr schneiden – Flachrohr ausbauchen, Winkelrollen und flache, flache Mündung – Oberseite – Gewinderollen – Test – Grubenreinigung und Trocknen – Klopfen – Trocknen – Leck – Stumpfschweißtest, qualifizierter Liner
3. Montageprozess der Außenschale und der Innenschale mit Becher - Schweißdruck im Boden - Bodenschweißen Schweißen Schweißprüfung - Boden - Boden - Vakuum - Getterschweißtemperatur - Elektrolysepolieren - Temperatur - Druck - Test - Polieren der Außenbodenfarbe - Temperatur - Test - Probenahme - Produkt - Verpackung Druckfarbe Lagerung
Eine kurze Beschreibung der Verarbeitungstechnologie:
1. Rohrschneiden: Drehmaschine, gemäß „Rohrschneiden-Arbeitsanweisungen“ umsetzen, genaue Größe der Anforderung, rechtzeitige Erkennung von schlechten Produkten und Ausschuss, Betrieb zur Vermeidung von Gruben, Gruben, Gruben und Ausschuss.
2. Wasserausdehnung: Beim Pressen mit Wasserausdehnung ist gemäß der „Betriebsanleitung für Wasserausdehnung“ besondere Aufmerksamkeit zu schenken. Achten Sie stets darauf, dass die Grube, Größe und Form des Produkts den Anforderungen entsprechen.
Abschnitt 3: Legen Sie auf das Armaturenbrett des Autos zwei der durch Wasser aufgequollenen Schalen aus. Achten Sie auf die genaue Größe und den gleichmäßigen Schnitt, ohne Lücken und Grate. Vermeiden Sie vorsichtig Löcher, Vertiefungen, Löcher und Schrott.
4. Ausbeulen: Große Hydraulikpressen können gemäß der „Anweisung zur Wasserausdehnung“ ausgeführt werden, was besondere Aufmerksamkeit erfordert. Sie entsprechen der Verbindung zwischen Schale und Form, und wir sollten immer darauf achten, ob die Grube, Größe und Form des Produkts den Anforderungen entsprechen.
5. Im Rollenwinkel: Drehmaschine, die beiden Seiten konkave Form durch Ausbeulen des Schalenwinkels der Rolle, um die Größenanforderungen zu erfüllen, um Gruben, Gruben, Gruben und Ausschuss zu vermeiden.
6. Schrumpfen Sie den Boden: Verwenden Sie eine Drehmaschine und führen Sie sie entsprechend der Anleitung zum Einhalsvorgang aus. 把通过胀形外壳圆弧底口缩至符合尺寸要求,避免产生凹坑,凹点,麻点,报废品.
7. Schneiden Sie das Ende ab: Drehen Sie die Unterseite der Schale und schneiden Sie die Schrumpföffnung auf die Standardgröße zu. Schneiden Sie gleichmäßig, ohne Lücken und Grate. Vermeiden Sie Löcher, Löcher, Löcher und Ausschuss.
8. Rippen: Bei der kleinen Presse wird die Schweißnaht an der Schalenmündung komprimiert und die Schweißverbindung wird nicht geschweißt, sodass die Schweißnaht glatt und gleichmäßig ist.
9. Die Schale ist flach und fließend: Die Drehbank ist flach und gleichmäßig, die Kanten sind nicht gekerbt, um den Anforderungen gerecht zu werden. Vermeiden Sie sanft Löcher, Löcher, Löcher und Ausschuss.
10. Boden spülen: Konzentrieren Sie sich beim Pressen darauf, achten Sie immer auf die Vertiefungen. Größe und Form des Produkts entsprechen den Anforderungen. Achten Sie insbesondere darauf, ob sich an der Unterseite des Stempels Risse befinden.
11. Flache Öffnung: Armaturenbrett, flache Öffnung gleichmäßig, ohne Lücken, Grate, gemäß den Anforderungen, sanft, vermeiden Sie Löcher, Gruben, Gruben und Schrott.
12. Flachrohr: Armaturenbrett, flaches Rohr, gleichmäßiger Abstand, keine Grate, erfüllt die Anforderungen; vorsichtig handhaben und Löcher, Gruben, Schrott und Löcher vermeiden.
13. Rollwinkel: Bei der Drehmaschine muss die vorspringende Auskleidung gut an die Ecken gewalzt werden, um die Größenanforderungen zu erfüllen. Vermeiden Sie vorsichtig Gruben, Gruben, Gruben und Ausschuss.
14. Liner: Armaturenbrett, flacher Kopf, gleichmäßig, keine Kerben an den Kanten, um die Anforderungen zu erfüllen. Vorsichtig handhaben und Löcher, Löcher, Gruben und Schrott vermeiden.
15. Gewinderollen: Mit einer speziellen Gewindemaschine wird das Gewinderollen „gemäß den spezifischen Anweisungen“ ausgeführt. Dabei ist auf die Anforderungen zu achten, die Gewindetiefe muss den Größenanforderungen entsprechen. Gehen Sie behutsam vor und vermeiden Sie Gruben, Löcher, Schächte und Ausschuss.
16. Reinigen und trocknen Sie den Liner, reinigen und trocknen Sie die Schale, gehen Sie vorsichtig vor und vermeiden Sie Löcher, Gruben, Gruben und Schrott.
17, Inspektion: Inspektionsgrube klopft den inneren Behälter und die äußere Hülle ist qualifiziert, gibt es konkave, konkave Punkte, um die Anforderungen der flachen, sanften erfüllen.
18. Stumpfschweißen: Schweißen Sie die Innen- und Innenböden gemäß der Anleitung zum Schweißen. Die Schweißnaht ist glatt, ohne Löcher und ohne Vertiefungen.
19. Testen der Wasserlecksuche: Schweißen Sie die Ware im Tank, um das Wasser zu testen. In der Schweißnaht sind keine Löcher vorhanden und es ist kein Leck festzustellen.
20. Mit der Tasse: den Innenbehälter und die Außenschale zusammen, die Tasse ist friedlich; vorsichtig, vermeiden Sie Gruben, Gruben, Gruben, Schrott.
21. Schweißen der Unterseite: Gemäß der „Arbeitsanweisung“ für das jeweilige Schweißverfahren muss sichergestellt werden, dass die Schweißnaht durchdringt und die Unterseite glatt ist, ohne konvexe oder konkave Lötstellen, Perlenbildung und Undichtigkeiten.
22: Beim Punktschweißen an der Unterseite und beim Punktschweißen am Getter muss darauf geachtet werden, dass die Wirkung des Punktschweißens am Getter innerhalb von 24 Stunden im Vakuum gut ist, sonst wird es ungültig.
23. Der Druck am Ende: Die Öffnung des Bechers wird auf die Schweißstelle am Getter am Boden gedrückt, und der Druck am unteren Öffnungsniveau wird eingestellt.
24. Die Schweißnahtunterseite: Überprüfen Sie die Tasse an der Unterseite der Schweißnaht und stellen Sie fest, ob es sich um eine Tasse mit undichter Schweißnaht, schlechter Tassenschweißnaht oder anderen schlechten Gründen handelt.
25. Vakuumpumpen: schwanzfreies Vakuum, streng nach dem Standard des Vakuumbetriebs